Artykuł sponsorowany
Co w produkcji profili gumowych decyduje o powtarzalności partii i zgodności specyfikacji
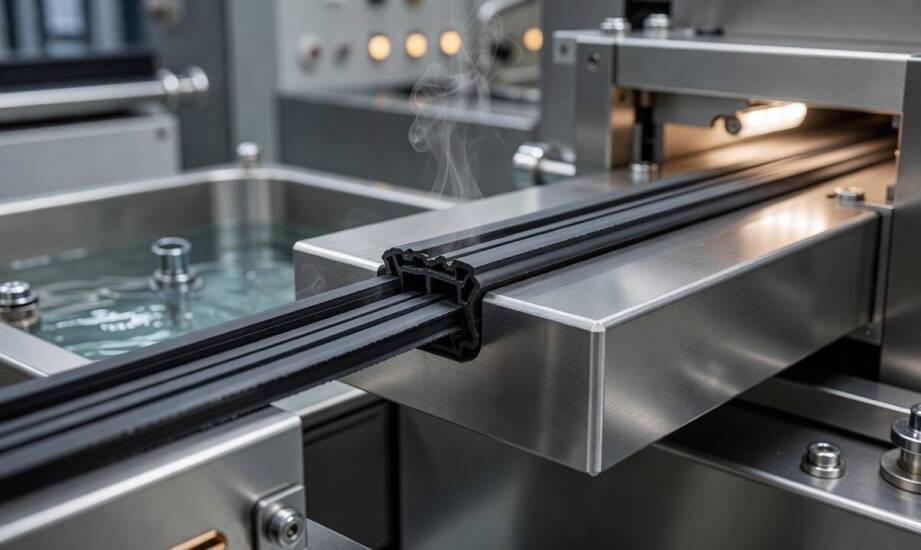
Powtarzalność partii profili gumowych zależy od precyzyjnego ustawienia całego procesu produkcyjnego, a nie tylko od samej klasy zastosowanego materiału. Niewłaściwe parametry na początkowym etapie przygotowania maszyn lub podczas samego wytłaczania powodują poważne odchyłki wymiarowe między kolejnymi seriami. Nawet przy wykorzystaniu tej samej, sprawdzonej mieszanki brak ścisłego reżimu technologicznego skutkuje powstawaniem wadliwych elementów o nierównej powierzchni. Rozbieżności grubości ścianek lub różnice w twardości często dyskwalifikują wyrób w zastosowaniach przemysłowych. Stabilność partii wymaga pełnej kontroli danych wejściowych jeszcze przed fizycznym uruchomieniem linii. Odpowiednie zaplanowanie cyklu pozwala uniknąć kosztownych błędów i materiałowych odrzutów.
Przeczytaj również: Jakie są różnice między tradycyjnym pogrzebem a ekologicznym pochówkiem oferowanym przez domy pogrzebowe w Sopocie?
Wymagania wejściowe i prawidłowa kalibracja matrycy
Uruchomienie linii wytłaczającej wymaga jednoznacznego określenia docelowego przekroju profilu wraz z narzuconymi tolerancjami wymiarowymi oraz przewidywanym środowiskiem pracy elementu. Doświadczony producent uszczelek gumowych weryfikuje pełne informacje o warunkach eksploatacji, aby ustalić ostateczną twardość w skali Shore A. Oczekiwane parametry zależą przede wszystkim od specyfiki konkretnej mieszanki oraz dynamiki samego procesu wulkanizacji. Źródła branżowe wskazują na szerokie przedziały osiąganych twardości, które specjaliści dobierają indywidualnie w zależności od tego, czy wyrób ma charakter lity czy spieniony. Sprecyzowanie gęstości oraz docelowego przeznaczenia uszczelki ułatwia szybkie dopasowanie materiału bazującego na polimerach EPDM, SBR lub NBR.
Przeczytaj również: Porównanie ekogroszku i węgla orzecha jako paliw do ogrzewania domu
Kolejnym niezwykle istotnym krokiem pozostaje odpowiednie zaprojektowanie geometrii matrycy wytłaczającej. Inżynierowie tworzą ją z uwzględnieniem fizycznego zjawiska pęcznienia wytłoczyny, określanego w branży jako die swell. Naturalne rozszerzanie się plastycznego materiału po wyjściu z narzędzia formującego wymusza zastosowanie otworu celowo mniejszego od zaplanowanego przekroju. Zgranie precyzyjnych danych materiałowych z odpowiednim profilowaniem głowicy eliminuje ryzyko niestabilności wymiarów na dalszych etapach produkcyjnych. Technolodzy analizują każdy wariant, aby przewidzieć zachowanie tworzywa pod wpływem wysokiego ciśnienia roboczego.
Przeczytaj również: Dlaczego grubość powłoki proszkowej decyduje o pasowaniu detali w montażu seryjnym
Parametry procesu wytłaczania i weryfikacja zgodności
Synchronizacja prędkości obrotowej linii z realną wydajnością wytłaczarki wpływa bezpośrednio na jakość powierzchni oraz stabilność wymiarową całej wyprodukowanej partii. Utrzymanie stałego tempa obrotowego ślimaka skutecznie zapobiega pulsacjom materiału wewnątrz komory. Odpowiednie dostosowanie pracy przenośnika odbierającego chroni stygnący profil przed niepożądanym rozciąganiem lub niekontrolowanym ugięciem. Nierównomierna grubość ścianek wyrobu zazwyczaj prowadzi do różnic w szybkości utwardzania gumy, co ostatecznie tworzy trwałe zniekształcenia.
Ciągła kontrola temperatury w poszczególnych strefach wytłaczarki w znacznym stopniu ogranicza powstawanie odchyłek między seriami produkcyjnymi. Operatorzy określają wartości termiczne elastycznie, ponieważ optymalne warunki sieciowania zmieniają się wraz z typem wybranej mieszanki polimerowej. Zastępuje to sztywne trzymanie się uniwersalnych limitów temperaturowych. Zbyt wysokie nagrzanie pieca wulkanizacyjnego powoduje przedwczesne sieciowanie materiału i jego powierzchniową degradację. Zbyt niska wartość pogarsza natomiast płynność tworzywa i wywołuje widoczne wady na zewnętrznych krawędziach. Pracownicy wprowadzają korektę ustawień natychmiast, gdy pomiary przekroju zbliżają się do założeń granicznych.
Firma Specgum, funkcjonująca jako wytwórca realizujący wyspecjalizowane projekty na zamówienie, zapewnia pełną zgodność wyrobów z aktualnymi normami unijnymi oraz dostarcza wymagane atesty. Zespół odpowiadający za kontrolę jakości monitoruje stabilność parametrów przez cały czas trwania cyklu produkcyjnego. Dostępność przejrzystej dokumentacji technicznej stanowi dla odbiorcy końcowego najlepsze poświadczenie rzetelności całego procesu.
Powtarzalność przemysłowego profilu gumowego wynika z konsekwentnego stosowania jasno zdefiniowanych parametrów wejściowych oraz nadzoru nad każdym etapem wytłaczania. Prawidłowe zarządzanie szybkością podawania plastycznego tworzywa, monitorowanie profili temperaturowych oraz kalibracja narzędzi decydują o parametrach fizycznych elementu. Sama deklaracja użycia certyfikowanego surowca nigdy nie przyniesie identycznych właściwości kolejnych partii w przypadku braku żelaznej dyscypliny na linii. Kompleksowe podejście do specyfiki danego zlecenia pozwala dostarczać wyroby spełniające wysokie wymagania branży budowlanej i motoryzacyjnej.
Kategorie artykułów
Polecane artykuły

Organizacja pokazów fajerwerków – kluczowe aspekty bezpieczeństwa

Dlaczego grube ścianki i profil dna decydują o temperaturze oraz aromacie espresso

Jak plisy mogą zwiększyć efektywność energetyczną Twojego domu?
