Artykuł sponsorowany
Dlaczego grubość powłoki proszkowej decyduje o pasowaniu detali w montażu seryjnym
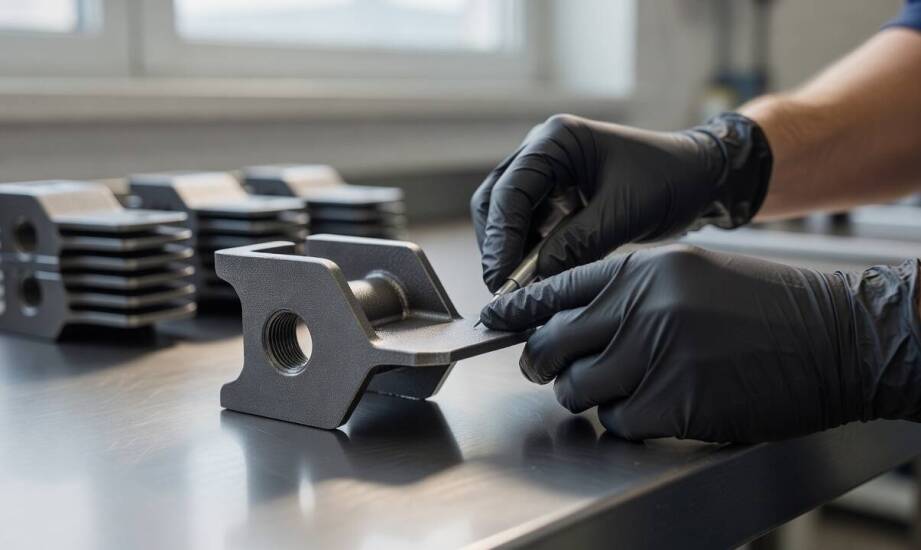
W seryjnej produkcji detali metalowych wykończony element zazwyczaj musi wejść w główny zespół montażowy bez dodatkowego szlifowania czy rozwiercania. Pokrywanie detali farbą z założenia zapewnia trwałą ochronę antykorozyjną, ale jednocześnie nieodwracalnie zmienia rzeczywiste wymiary obrobionej powierzchni. Ta fizyczna zmiana bezpośrednio wpływa na pasowanie części, co wymusza ścisłą kontrolę procesu nakładania warstwy ochronnej. Brak uwzględnienia mikrometrów dodanych przez powłokę często prowadzi do problemów na końcowej linii montażowej. Inżynierowie muszą przewidzieć zachowanie polimeru w miejscach styku poszczególnych komponentów.
Wpływ grubości powłoki na wymiary krawędzi i otworów
Typowa grubość powłoki proszkowej wynosi od 60 do 120 μm, a w agresywnych środowiskach korozyjnych osiąga docelowo 160 μm. Na płaskich powierzchniach zewnętrznych utwardzona warstwa po prostu dodaje określoną wartość do bazowego wymiaru blachy. W przypadku elementów obrotowych sytuacja wygląda nieco inaczej, ponieważ materiał osadza się z każdej strony osi. Przy średnicy niewielkiego wałka montażowego warstwa polimeru oznacza przyrost całkowitego wymiaru zewnętrznego nawet o 240 μm. W otworach montażowych i ciasnych gniazdach ten sam mechanizm fizyczny działa w odwrotnym kierunku, przez co średnica wewnętrzna zmniejsza się o podwójną wartość nałożonej grubości farby.
Gwinty metryczne oraz precyzyjne powierzchnie współpracujące wymagają narzucenia odpowiednich tolerancji ujemnych już na wczesnym etapie obróbki mechanicznej. W profesjonalnej praktyce inżynieryjnej powszechnie stosuje się maskowanie gwintów, otworów i newralgicznych płaszczyzn funkcjonalnych, aby uniknąć przekroczenia dopuszczalnych luzów po malowaniu. Zatyczki silikonowe i specjalne taśmy maskujące wytrzymują temperaturę polimeryzacji w piecu rzędu 200 stopni Celsjusza. Bez takiego zabezpieczenia detale o nominalnych wymiarach pasowanych na wcisk po prostu nie połączą się z resztą zespołu. Ewentualne próby wbijania elementów na siłę skutkują mikropęknięciami utwardzonej powłoki i niemal natychmiastową utratą szczelności antykorozyjnej na krawędzi.
Geometria detalu a zjawiska elektrostatyczne w malarni
Skomplikowana budowa przestrzenna z głębokimi wnękami, ostrymi załamaniami blachy i częściowo zamkniętymi profilami mocno utrudnia równomierne osadzanie materiału. Znany w fizyce efekt klatki Faradaya sprawia, że linie pola elektrostatycznego koncentrują się na zewnętrznych krawędziach uziemionego detalu, ponieważ tam opór elektryczny jest najmniejszy. Wewnątrz zagłębień powstaje strefa obniżonego naładowania, przez co natryskiwana warstwa pozostaje tam znacznie cieńsza, a czasem brakuje jej całkowicie. Na samych narożnikach proszek ulega natomiast naturalnemu pogrubieniu, co wtórnie zmienia założony obrys zewnętrzny obrabianej części.
Wszystkie procesy wstępne determinują ostateczny kształt krawędzi przed naniesieniem ochrony. Techniki takie jak wycinanie laserowe, wieloosiowe gięcie czy spawanie tworzą specyficzne wykończenia powierzchni, które bezpośrednio wpływają na przyczepność drobin. Frezowanie oraz toczenie CNC pozwalają uzyskać detale o bardzo wysokiej dokładności wymiarowej, ale miejsca po takiej obróbce skrawaniem często stają się newralgiczne pod kątem grubości krycia. W praktyce zakładu produkcyjnego Amstal z Modlnicy, który realizuje kompleksową obróbkę dla branży motoryzacyjnej i elektronicznej, właściwe przygotowanie powierzchni pod Lakierowanie proszkowe przebiega zawsze w oparciu o ścisłą specyfikację klienta. Cięcie strumieniem wody oraz laserowa obróbka rur pozostawiają struktury, które przed trafieniem na linię lakierniczą wymagają dokładnego zaplanowania ewentualnego maskowania styków.
Nanoszenie ochronnych powłok polimerowych to operacja zamykająca cykl produkcyjny, którą technolog musi uwzględnić już podczas wstępnego projektowania detalu. Tolerancje na gwintach i najważniejszych powierzchniach styku muszą być przeliczane z uwzględnieniem przewidywanej grubości farby oraz fizycznych możliwości montażu osłon silikonowych. Gdy ryzyko wymiarowe wynikające z nakładania się błędów obróbki mechanicznej i wahań grubości polimeru staje się zbyt wysokie, wprowadza się zmiany procesowe. Zakłady stosują wtedy dodatkowe operacje kontrolne z użyciem grubościomierzy lub modyfikują samą geometrię elementu, aby zminimalizować zakłócenia elektrostatyczne na kluczowych węzłach. Zintegrowanie wytycznych obróbczych z wymogami lakierni obniża koszty odrzutów i eliminuje uciążliwe przestoje na montowni.
Kategorie artykułów
Polecane artykuły

Organizacja pokazów fajerwerków – kluczowe aspekty bezpieczeństwa

Dlaczego grube ścianki i profil dna decydują o temperaturze oraz aromacie espresso

Jak plisy mogą zwiększyć efektywność energetyczną Twojego domu?
