Artykuł sponsorowany
Jak technologia wykonania kołnierza zaślepiającego przekłada się na odbiór w rurociągu przemysłowym
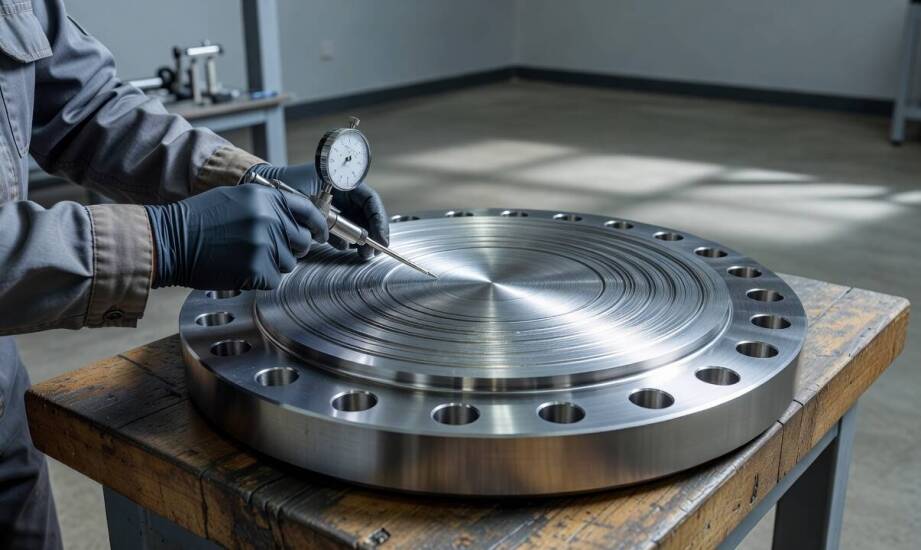
W instalacjach rurociągowych przemysłowych kołnierz zaślepiający pełni rolę elementu decydującego o bezpiecznym odcięciu wybranego odcinka sieci. Dzieje się tak zazwyczaj podczas rygorystycznych testów ciśnieniowych, prac konserwacyjnych zaworów lub etapowej rozbudowy infrastruktury przesyłowej. Niewłaściwe wykonanie tego pozornie prostego detalu stwarza bezpośrednie ryzyko niekontrolowanego wycieku medium roboczego do środowiska. W skrajnych przypadkach usterka taka prowadzi do trwałego uszkodzenia całego układu pod ciśnieniem i wymuszonego wstrzymania procesów technologicznych w zakładzie. Rozpatrywany element sprzęgający całkowicie zamyka obwód rurowy, dlatego musi wytrzymać pełne uderzenie transportowanej cieczy lub sprężonego gazu. Wymaga to niezwykle rygorystycznego podejścia inżynierów już na wczesnym etapie doboru hutniczego wsadu. Właściwy odbiór techniczny rurociągu zależy w dużej mierze od tego, czy zastosowane elementy złączne zachowują pełną szczelność pod długotrwałym obciążeniem.
Materiał i obróbka a stabilność wymiarowa kołnierza
Zgodnie z wymogami zharmonizowanej normy EN 1092-1 kołnierze typu 05 produkuje się najczęściej z popularnych stali konstrukcyjnych S235JR oraz S355J2. W przypadku instalacji o podwyższonych wymaganiach temperaturowych wykonawcy stosują atestowaną stal kotłową P265GH. Wybór odpowiedniego materiału wyjściowego wpływa bezpośrednio na docelowe właściwości mechaniczne gotowego elementu montażowego. Grubość surowej blachy stalowej i jej początkowy stan zewnętrznej powierzchni decydują o równomiernym rozkładzie naprężeń wewnętrznych. Zjawiska te ujawniają się najmocniej podczas późniejszego zbierania naddatku materiału twardym narzędziem skrawającym. Cięcie grubego płaskownika, precyzyjne toczenie powierzchni uszczelniającej oraz wiercenie otworów montażowych pod śruby muszą przebiegać w jednej, ściśle zintegrowanej osi technologicznej. Taka zaawansowana koordynacja ruchów maszyny pozwala zachować idealną współśrodkowość całego układu i wymaganą płaskość przylgi roboczej.
Każdy sprawdzony producent kołnierzy zaślepiających opiera dziś cały proces wytwarzania na wysoce precyzyjnych maszynach sterowanych numerycznie. Nowoczesne urządzenia CNC na bieżąco monitorują i korygują parametry obróbki skrawaniem, takie jak posuw czy prędkość obrotowa wrzeciona. Ogranicza to drastyczne skoki temperatury nagrzanego materiału i zapobiega mikroskopijnym odkształceniom struktury zewnętrznej. Gotowe, certyfikowane elementy złączne pracują następnie w wymagających układach wymuszających perfekcyjne dopasowanie do przeciwległego kołnierza z szyjką lub wariantu płaskiego. Nierówna przylga, powstająca najczęściej w wyniku słabej koordynacji operacji tokarskich, regularnie wywołuje mikrowycieki i trudne do zlokalizowania nieszczelności. Zjawisko to występuje w sieciach przemysłowych nawet po założeniu zdecydowanie grubszych, kompresyjnych uszczelek grafitowych. Skuteczna integracja sprawdzonych metod konwencjonalnych z cyfrową precyzją układów tnących pozwala ostatecznie uzyskać chropowatość przylgi dokładnie odpowiadającą rygorystycznym wytycznym norm europejskich.
Obciążenia w rurociągach i kontrola geometrii
W wymagającym środowisku przemysłu ciężkiego kołnierz zaślepiający funkcjonuje pod najwyższym obciążeniem mechanicznym spośród wszystkich standardowych typów złącz rurociągowych. Dotyczy to szczególnie obiegów zamkniętych poddawanych rygorystycznym próbom hydrostatycznym oraz zaawansowanych instalacji oznaczonych klasą ciśnienia od PN 25 w górę. Element całkowicie pozbawiony centralnego otworu przepływowego przejmuje pełny, bezpośredni napór napływającego medium na całą swoją dostępną powierzchnię czynną. Generuje to ogromne, ciągłe siły zginające, które wymuszają na konstruktorach bezwzględne trzymanie się założonych tolerancji grubości na całym przekroju stalowej tarczy. Brak optymalnej sztywności detalu prowadzi do powolnego, ale postępującego i trwałego odkształcania się elementu podczas wieloletniej eksploatacji sieci technologicznej.
Zapewnienie bezpieczeństwa użytkowania nowej instalacji wymaga wdrożenia restrykcyjnej i wieloetapowej weryfikacji pomiarowej każdego produkowanego detalu. Skrupulatna kontrola średnic zewnętrznych, rozstawu podziałowego okręgu śrubowego oraz dopuszczalnego odchylenia od idealnej płaskości odbywa się bezwzględnie przed ostatecznym opuszczeniem zakładu. Specjalistyczny sprzęt pomiarowy bezbłędnie oddziela detale w pełni zgodne z zatwierdzonym rysunkiem wykonawczym od elementów wymagających dodatkowego, korygującego planowania płaszczyzny. Brak jakichkolwiek uchybień w geometrii wyrobu gwarantuje błyskawiczny montaż na docelowym placu budowy. Minimalizuje to niepożądane i kosztowne przestoje wynikające z konieczności siłowego dopasowywania niesymetrycznych otworów lub żmudnego niwelowania uciążliwych szczelin między mocno skręcanymi kołnierzami.
Dostarczaniem tak zweryfikowanych komponentów na potrzeby wymagających instalacji ciśnieniowych zajmuje się na co dzień Student Steel Mateusz Student. Zakład produkcyjny z Dziewkowic w województwie opolskim sprawnie realizuje precyzyjną obróbkę zaślepek z popularnych gatunków w średnicach nominalnych od DN15 do DN700. Zespół techniczny firmy stale dba o ścisłą, udokumentowaną zgodność wydawanych detali z rygorystyczną normą EN 1092-1.
O ostatecznej jakości technicznej gotowego wyrobu rurociągowego decyduje przede wszystkim zweryfikowany, spójny i w pełni powtarzalny proces produkcyjny. W codziennym wytwarzaniu seryjnym oraz jednostkowym równe znaczenie przypisuje się bieżącemu śledzeniu konkretnej partii materiałowej i kompletacji rzetelnej dokumentacji odbiorczej. Oficjalne świadectwa jakości w międzynarodowym formacie 3.1 lub 3.2 potwierdzają wprost rzeczywisty skład chemiczny i szczegółowe parametry wytrzymałościowe zastosowanego stopu. Trwale wytłoczone na bocznej krawędzi oznaczenie numeru wytopu pozwala na błyskawiczną identyfikację konkretnego egzemplarza w silnie rozbudowanej strukturze rurociągu podczas audytów.
Kategorie artykułów
Polecane artykuły

Organizacja pokazów fajerwerków – kluczowe aspekty bezpieczeństwa

Dlaczego grube ścianki i profil dna decydują o temperaturze oraz aromacie espresso

Jak plisy mogą zwiększyć efektywność energetyczną Twojego domu?
